مقدمة: عادةً ما تتعامل آلة التقطيع ذات العمود الواحد مع تقليل الحجم الخشن، بينما تنتج آلة تحبيب البلاستيك موادًا أدق لمرحلة إعادة التدوير التالية.
عندما يقارن الناس بين آلة التقطيع أحادية المحور وآلة تحبيب البلاستيك، غالبًا ما يركزون على الشفرات أو تصميم الدوار أو العلامات التجارية. لكن السؤال الأهم والأبسط هو: ما حجم البلاستيك الحالي، وما الحجم الذي يجب أن يصل إليه لاحقًا؟ تُشكل كتل البلاستيك الكبيرة، وحزم الأغشية السميكة، وحاويات البولي إيثيلين تيريفثالات (PET) الكاملة مشكلة معالجة مختلفة عن القطع الصغيرة الجاهزة للغسل أو الفرز أو التشكيل. في خط إعادة تدوير البلاستيك النموذجي، يمكن لهذه الآلات أداء مهام مختلفة في مراحل مختلفة. تُقلل آلة التقطيع المواد السميكة إلى حجم يمكن التعامل معه. ثم تقوم آلة التحبيب بتقطيع تلك المواد إلى قطع أصغر وأكثر تجانسًا عندما تتطلب العملية التالية مواد خام أدق. إن فهم هذا التقسيم يُسهّل قراءة أوصاف المعدات ويساعد في تفسير سبب عدم استبدال إحدى الآلات بالأخرى تلقائيًا.
لا تُعدّ إعادة تدوير البلاستيك عمليةً تتم عادةً باستخدام آلة واحدة. إذ تصل المواد بأشكال وأحجام وسماكات ومستويات رطوبة وملصقات وملوثات مختلفة. قد يصعب إدخال كتلة بلاستيكية صلبة في آلة الطحن الدقيق، بينما قد يختلف سلوك الغشاء الرقيق عن سلوك القطعة السميكة المصبوبة. لذا، تتم عملية تقليل الحجم على مراحل، حيث تُهيئ كل مرحلة المادة للمرحلة التالية. الهدف الأول غالبًا هو تقليل الحجم. فالجسم الكبير يشغل مساحة أكبر، ويصعب نقله، وقد لا يدخل الآلة التالية بسلاسة. تُستخدم آلة التقطيع أحادية المحور عادةً في هذه المرحلة لأنها تعمل كآلة تقليل حجم خشنة. وتتمثل مهمتها في تكسير البلاستيك الضخم إلى قطع يمكن نقلها عبر السيور الناقلة ودخولها إلى المعدات اللاحقة بشكل أكثر انتظامًا. والنتيجة غالبًا ما تكون نطاقًا حجميًا يمكن التحكم فيه، يبلغ بضع عشرات من المليمترات، بدلًا من حبيبات إعادة التدوير النهائية. أما الهدف الثاني فهو الطحن الدقيق. فبعد تقليل حجم البلاستيك، يمكن لآلة تحبيب البلاستيك تقطيعه إلى رقائق أو قطع أصغر مناسبة للغسل أو الفصل أو التجفيف أو الخلط أو أي خطوة لاحقة أخرى. يعتمد الهدف الدقيق على المادة وتصميم خط الإنتاج. ولذلك، يرتبط جهاز التحبيب بمرحلة تقليل الحجم الدقيق، لكن معدل تغذيته وإنتاجه يعتمدان أيضًا على تكوينه وتطبيقه. كما يفسر هذا النهج المرحلي مشكلة عملية شائعة. فعندما يتم إرسال قطعة بلاستيكية كبيرة مباشرةً إلى معدات مخصصة للتقطيع الدقيق، قد تصبح التغذية صعبة، وقد تبذل الآلة جهدًا أكبر في التعامل مع شكل القطعة بدلًا من إنتاج ناتج أصغر حجمًا بشكل متناسق. يوفر التقطيع الخشن أولًا ظروف تغذية أكثر ملاءمة لمرحلة التحبيب اللاحقة. تقدم المفوضية الأوروبية إعادة تدوير البلاستيك كجزء من نظام اقتصاد دائري أوسع، حيث يجب أن تعمل عمليات الجمع والفرز والمعالجة وإعادة الاستخدام معًا. في إعادة تدوير البولي إيثيلين تيريفثالات (PET)، تصف شركة Petcore Europe سلسلة يتم فيها معالجة الزجاجات إلى مواد يمكن إعادتها إلى تطبيقات التصنيع. يدعم تقليل الحجم هذه السلسلة من خلال تسهيل نقل البلاستيك وتنظيفه وفصله ومعالجته.
يكمن الاختلاف الأبرز في دور كل منهما في عملية التصنيع. فآلة التقطيع أحادية المحور تتعامل عادةً مع المواد الخام الضخمة أو غير المنتظمة، وتُقلّصها إلى حجم خشن يسهل نقله. أما آلة تحبيب البلاستيك، فتستقبل عادةً موادًا يسهل التعامل معها، وتُنتج قطعًا أدق وأكثر تجانسًا. ويُعدّ هذا الاختلاف عمليًا وليس مطلقًا: فقد تستخدم بعض خطوط الإنتاج آلة واحدة، بينما قد تستخدم خطوط الإنتاج ذات المتطلبات العالية كلتا الآلتين.
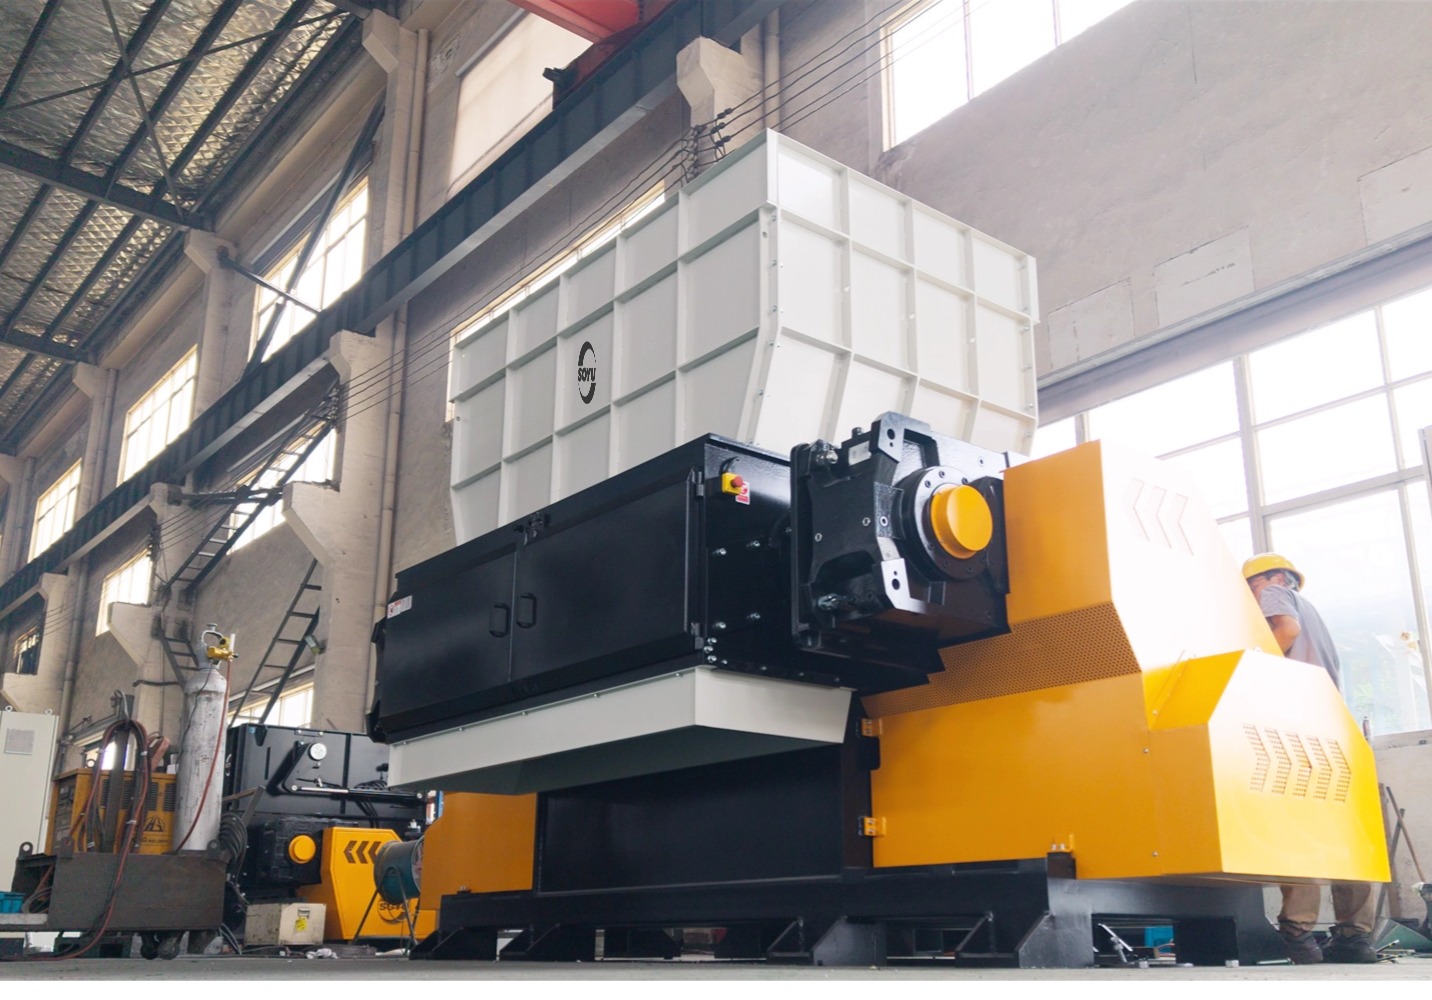
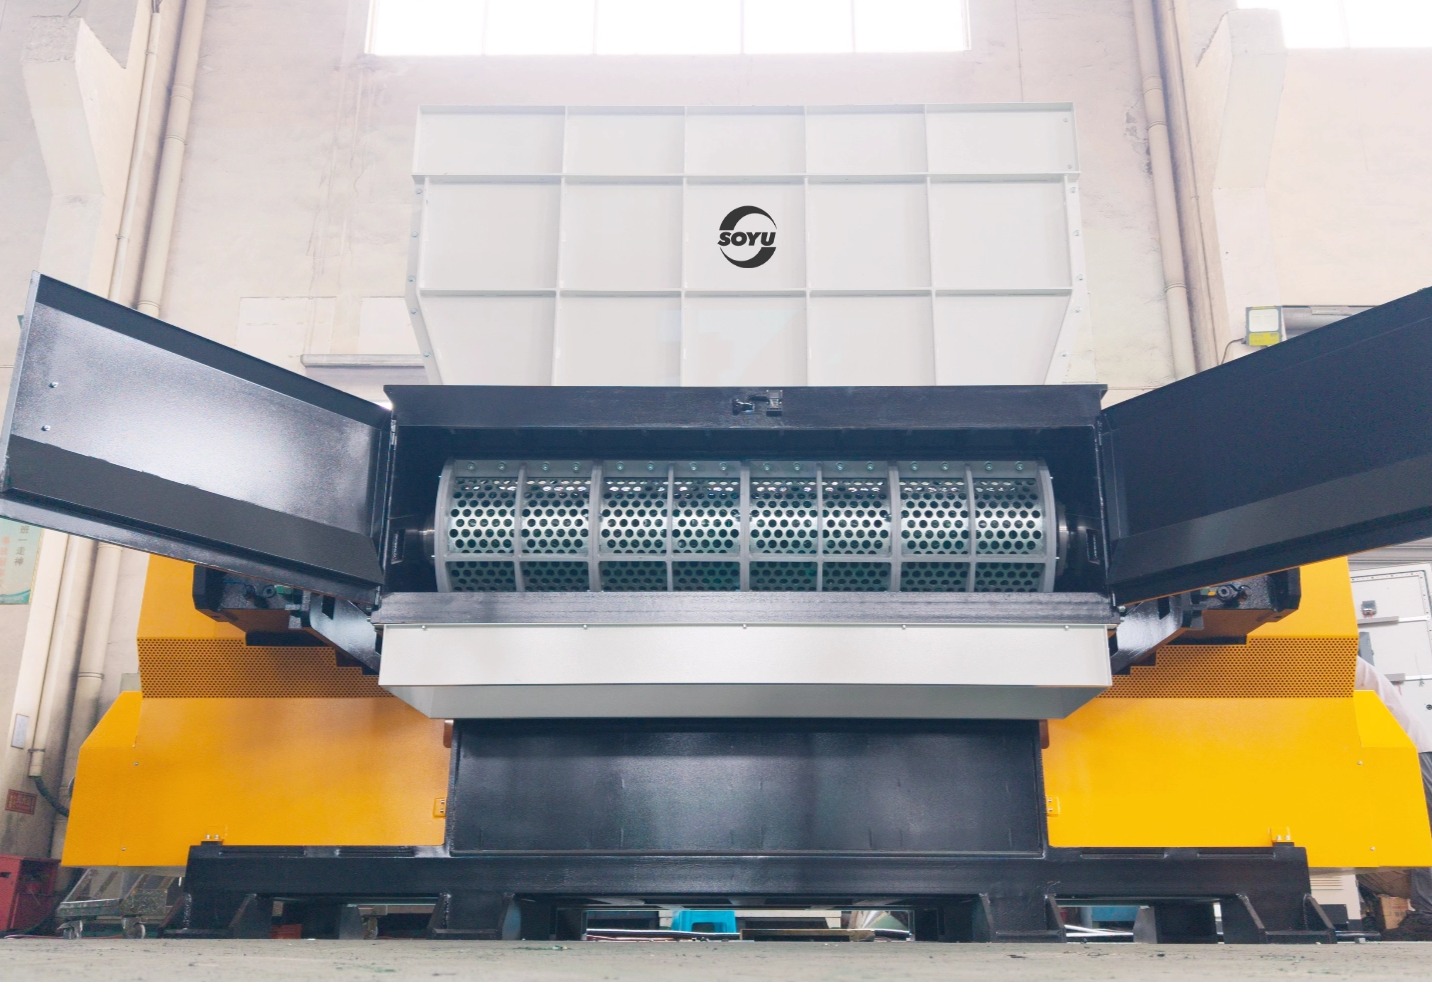
يدعم التصميم الداخلي لكل آلة هذا التقسيم. قد تتضمن آلة التقطيع أحادية المحور دافعًا هيدروليكيًا ينقل المواد الصعبة نحو الدوار. تُعرض سلسلة SR900 كمثال، وهي مزودة بمحور واحد، ودوار على شكل حرف V، وشفرات مزدوجة الحواف، وتغذية هيدروليكية، وتفريغ يتم التحكم فيه بواسطة غربال. هذه تفاصيل تكوين المنتج من شركة مصنعة واحدة، بينما ينطبق التمييز الأوسع للعملية على تصميمات خطوط إعادة التدوير الشائعة. تركز آلة التحبيب بشكل مباشر على التقطيع المتكرر إلى قطع أصغر. تؤثر حجرة التقطيع، وخلوص الشفرات، وسرعة الدوار، وفتحة الغربال، ونظام التغذية، جميعها على الرقائق الناتجة. كما أن التقطيع الدقيق يجعل المادة أكثر عرضة لخطوات الغسيل والفصل اللاحقة، لأن القطع الأصغر توفر أسطحًا قابلة للتشكيل أكثر وتشغل حجمًا أقل. يعتمد الإعداد الصحيح على نوع البلاستيك، والتلوث، والإنتاج المستهدف، والعملية اللاحقة. لهذا السبب، يجب اعتبار حجم الناتج متطلبًا للعملية. يمكن أن يكون الناتج المقطّع بحجم 40-100 مم مفيدًا عندما تحتاج الآلة التالية إلى تغذية خشنة مستقرة، ولكنه ليس بالضرورة الحجم النهائي للغسيل أو البثق أو إنتاج الكريات. وعلى العكس من ذلك، قد يكون ناتج المحبب الدقيق مفيدًا للمعالجة اللاحقة ولكنه قد يكون خطوة أولى غير فعالة للمواد الخام البلاستيكية الكبيرة وغير المنتظمة.
إن عبارة "أي آلة أفضل؟" تخفي السؤال الهندسي الحقيقي. تبدأ المقارنة الأفضل بالمادة عند نقطة تركيب الآلة. إذا كانت المادة الخام تحتوي على كتل بلاستيكية كبيرة أو قطع ضخمة كاملة، فإن الشرط الأول عادةً هو التحكم في تقليل الحجم وتسهيل النقل. أما إذا كانت المادة الخام صغيرة بما يكفي لغرفة تقطيع دقيقة، فقد يكون خط الإنتاج جاهزًا للتحبيب. السؤال التالي هو ما يحدث مباشرةً بعد الآلة. قد يذهب ناتج آلة التقطيع الخشن إلى ناقل، أو نقطة فحص المعادن، أو وحدة فرز، أو نظام غسيل، أو آلة تحبيب. وقد ينتقل ناتج آلة التحبيب إلى الغسيل، أو التجفيف، أو الفصل حسب الكثافة، أو البثق، أو خطوة معالجة دقيقة أخرى. تكمن قيمة الآلة في مدى جودة تهيئة ناتجها للعملية التالية. سلوك المادة لا يقل أهمية عن حجمها الاسمي. فالبلاستيك الصلب، والأغشية المرنة، والأجزاء المصبوبة السميكة، ونفايات البلاستيك المختلطة لا تدخل أو تُقطع بنفس الطريقة تمامًا. قد يستخدم خط إنتاج زجاجات PET التقطيع الخشن لتسهيل نقل الزجاجات الكاملة قبل المعالجة الدقيقة. قد يتطلب خط معالجة الأغشية البلاستيكية ترتيبًا مختلفًا للتغذية والتقطيع، نظرًا لإمكانية طي الأغشية أو التفافها أو تغيير شكلها أثناء المعالجة. ولذلك، تستخدم العديد من خطوط إعادة التدوير كلا الجهازين بالتتابع. تتولى آلة التقطيع أحادية المحور مهمة تقليل حجم المواد الكبيرة، بينما تعمل آلة التحبيب البلاستيكية على تقليل حجم المواد بشكل منتظم. يقسم هذا الترتيب العمل وفقًا لحجم الجسيمات وحالة المادة، مما يساعد كل مرحلة على تحقيق غرض واضح. كما يُسهّل فهم الخط: حيث تُهيئ عملية التقطيع الأولية المادة، بينما تُقرّب عملية التحبيب اللاحقة حجمها من الحجم المطلوب لعملية إعادة التدوير. من الطرق المفيدة لفهم مواصفات المعدات ربط ثلاث نقاط: المواد الداخلة، ومخرجات الآلة، والعملية التالية. على سبيل المثال، عندما يصف مُصنِّع سلسلة SR900 المزودة بتفريغ مُتحكَّم فيه بواسطة غربال، فإنه يُشير إلى مرحلة الإخراج الخشن. يمكن للقارئ حينها أن يسأل عما إذا كان هذا الإخراج يُطابق متطلبات التغذية للآلة التالية، بدلًا من مقارنة آلة التقطيع مباشرةً بآلة التحبيب كما لو كانتا تؤديان المهمة نفسها. يُعد تصنيف Granutech لآلات التقطيع الصناعية مرجعًا مفيدًا لفهم عملية التقطيع كمجموعة واسعة من المعدات المستخدمة لتقليل حجم المواد الصناعية. مع ذلك، في خطوط إنتاج البلاستيك، يظل التقسيم العملي قائمًا على تدفق المواد. تتولى آلة التقطيع معالجة مشكلة الحجم الأولي، بينما تتولى آلة التحبيب معالجة مشكلة التقطيع الدقيق عندما تتطلب العملية ذلك.
تُستخدم آلة التقطيع أحادية المحور وآلة تحبيب البلاستيك في مراحل مختلفة من تقليل حجم المواد في العديد من خطوط إعادة تدوير البلاستيك. عادةً ما تُقلل آلة التقطيع البلاستيك الضخم وغير المنتظم إلى حجم خشن يسهل نقله. ثم تُنتج آلة التحبيب قطعًا أدق للغسل والفرز والبثق أو غيرها من العمليات اللاحقة. لا تُعدّ أيٌّ من الآلتين مثالية في جميع الحالات، لأنها تُعالج مشاكل معالجة مختلفة. عند دراسة خط إنتاج، ابدأ بحجم المواد الخام، والإنتاج المستهدف، والعملية التالية. يُفسّر هذا المنظور سبب استخدام العديد من الأنظمة لكلتا الآلتين، ويُسهّل فهم مواصفات المنتج، مثل التفريغ المُتحكّم فيه بواسطة الغربال.
ج: عادةً ما تقوم آلة التقطيع أحادية المحور بتقليل حجم البلاستيك الضخم أو غير المنتظم بشكل كبير، بينما تقوم آلة تحبيب البلاستيك بتقطيع المواد التي يسهل التعامل معها بشكل أدق. تُجهز آلة التقطيع مادة قابلة للنقل، بينما تُنتج آلة التحبيب رقائق أو قطعًا أصغر حجمًا لخطوات إعادة التدوير اللاحقة.
ج: يمكن أن يحل محل جهاز التحبيب فقط عندما يتطلب خط الإنتاج موادًا مفرومة خشنة ولا يحتاج إلى الناتج الناعم الذي ينتج عادةً عن التحبيب. عندما تتطلب عمليات الغسيل أو الفصل أو البثق أو أي عملية لاحقة أخرى قطعًا بلاستيكية أصغر وأكثر تجانسًا، يظل جهاز التحبيب مرحلة معالجة منفصلة.
ج: تتطلب مرحلة تقليل حجم الجسيمات الدقيقة عادةً استخدام مُحَبِّب. وتأتي هذه المرحلة عادةً بعد عملية التقطيع الأولية، حيث تُهيئ البلاستيك للغسل أو الفرز أو التجفيف أو البثق أو الخلط. ويعتمد المتطلب الدقيق على نوع المادة وحجم الجسيمات المستهدف، لذا يتم اختيار المُحَبِّب بناءً على المرحلة التالية من العملية، وليس لمجرد كونه آلة لاحقة.
البلاستيك - البيئة - المفوضية الأوروبية
آلات ومعدات التقطيع الصناعية | أنظمة جرانوتك-ساتورن