مقدمة: تعمل آلة التقطيع ذات العمود الواحد على تقليل النفايات البلاستيكية الضخمة إلى مادة يسهل التعامل معها لغسل وفرز وتكوير المعدات.
تستقبل خطوط إعادة تدوير البلاستيك موادًا بأشكال فيزيائية شديدة التباين. فقد تصل زجاجات البولي إيثيلين تيريفثالات (PET) مضغوطة في بالات، وقد تكون الأغلفة البلاستيكية مفكوكة ومتشابكة، وقد تكون كتل البلاستيك المصبوب كثيفة ويصعب نقلها. قبل دخول هذه المواد إلى معدات الغسيل أو الفرز أو التكوير، غالبًا ما يحتاج الخط إلى مرحلة تحكم دقيقة لتقليل الحجم. تقوم آلة التقطيع أحادية المحور بهذه المهمة الأولية عن طريق تقليل الحجم، وتفتيت القطع الكبيرة، وإعداد تغذية أكثر استقرارًا للمعالجة اللاحقة.

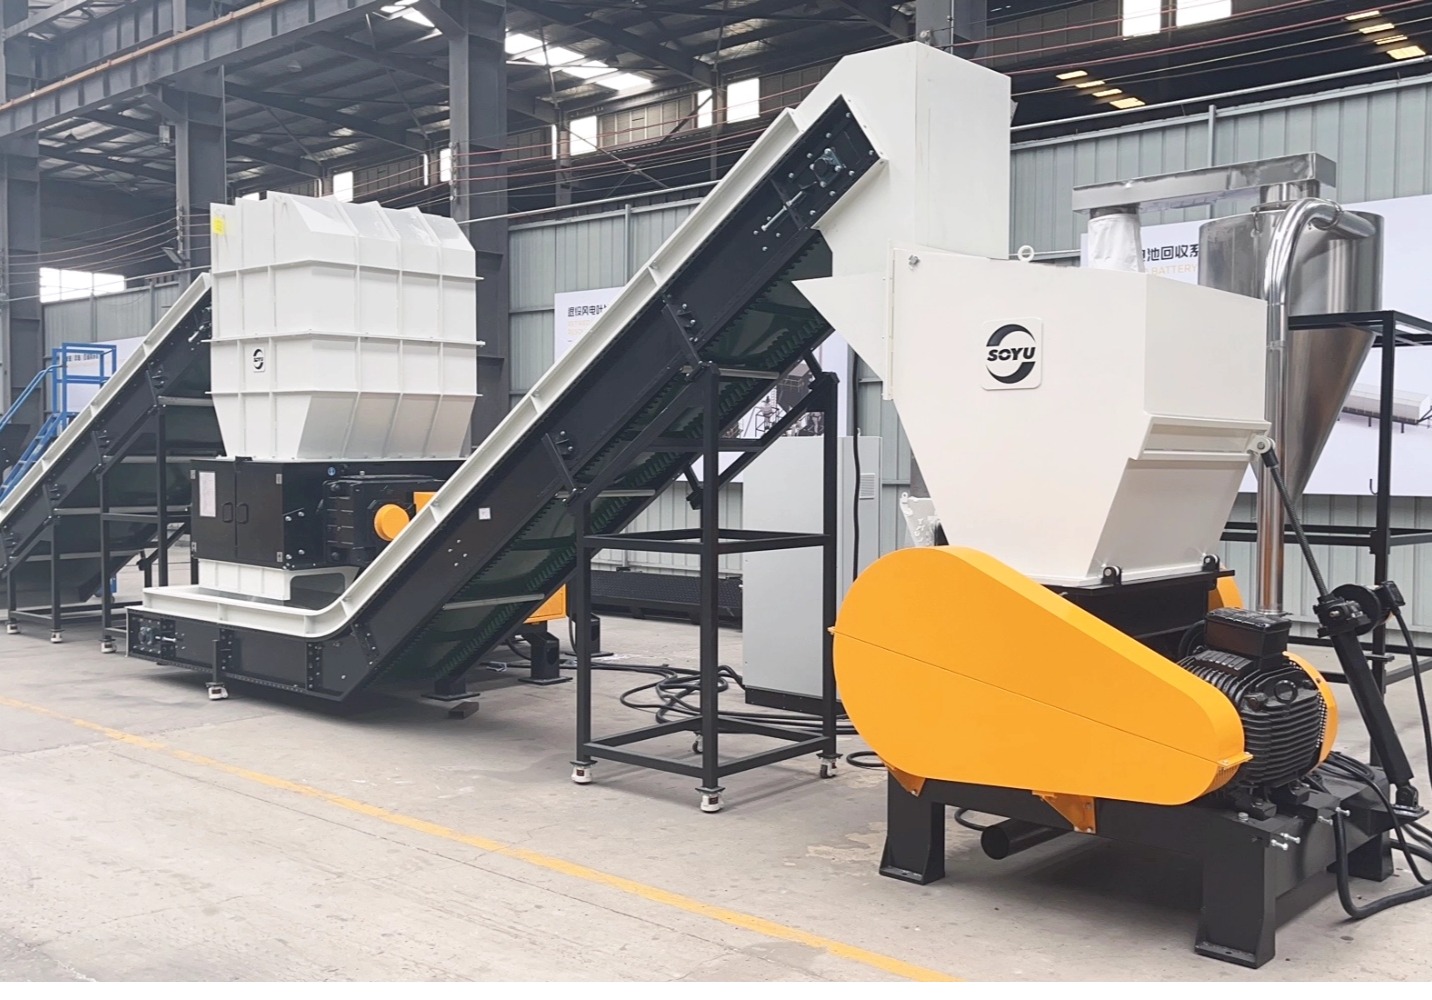
تتضمن إعادة تدوير البلاستيك عادةً الجمع والفرز وتقليل الحجم والغسل والتجفيف والمزيد من الفصل والتحويل إلى رقائق أو حبيبات. يختلف التسلسل حسب نوع البلاستيك وجودة المنتج النهائي المطلوبة، ولكن لكل مرحلة دورها المحدد في العملية. تصف إرشادات إعادة التدوير الصادرة عن وكالة حماية البيئة الأمريكية إعادة التدوير بأنها سلسلة يتم فيها معالجة المواد المجمعة إلى مواد خام قابلة للاستخدام، بينما تصف منظمات إعادة تدوير البولي إيثيلين تيريفثالات (PET) استعادة الزجاجات بأنها سلسلة من خطوات التحضير وإعادة المعالجة. يساعد تقليل الحجم على ربط تيار النفايات الوارد بتلك العمليات اللاحقة. يجب أن تكون آلة التقطيع أحادية المحور بالقرب من مقدمة خط الإنتاج. تشغل زجاجات البولي إيثيلين تيريفثالات (PET) وكتل البلاستيك وغيرها من العناصر الضخمة مساحة كبيرة وغالبًا ما تتحرك بشكل غير منتظم عبر السيور الناقلة. يمكن أن تتدحرج الزجاجة أو تنهار، ويمكن أن تقاوم الكتلة المصبوبة حافة القطع، ويمكن أن يمتد الغشاء السائب عبر المدخل أو يلتف حول الأجزاء المتحركة. يحول التقطيع هذه القطع غير المنتظمة إلى مواد أصغر يسهل نقلها وتغذيتها بمعدل أكثر ثباتًا. يُفهم هذا الدور على أنه تحضير وتقليل الحجم. يزيل الغسل الأوساخ والملصقات والمواد اللاصقة وغيرها من الملوثات السطحية. تفصل عملية الفرز المواد حسب نوع البوليمر أو اللون أو الكثافة أو غيرها من الخصائص. وتستخدم عملية التكوير الحرارة ومعدات التشكيل لتحويل البلاستيك المُجهز إلى حبيبات متجانسة. تقوم آلة التقطيع أحادية المحور بتحضير المواد لهذه المراحل؛ وهي عادةً ما تكون آلة أولية في سلسلة المعالجة. تُعرض سلسلة SR900 في قائمتها لتطبيقات البلاستيك وكتل البلاستيك. تشمل الميزات المذكورة دافعًا هيدروليكيًا، ومحورًا دوارًا واحدًا، وشاشات قابلة للاستبدال، وتفريغًا يتم التحكم فيه بواسطة الشاشة. يتراوح نطاق الإنتاج المُعلن عنه بين 40 و100 مم. تصف هذه التفاصيل آلة صناعية أولية لتقليل الحجم وليست خط إعادة تدوير بلاستيك كامل. لذلك، فإن التقييم ذي الصلة هو ما إذا كانت الآلة قادرة على توفير تغذية قابلة للإدارة للعملية التالية مع مطابقة السلوك الفيزيائي للمادة الواردة.
قد تشترك النفايات البلاستيكية في نفس عائلة البوليمرات، لكنها تتصرف بشكل مختلف تمامًا داخل آلة التقطيع. تؤثر الكثافة والشكل والمرونة والرطوبة والتلوث وظروف التعبئة على كيفية دخول المواد إلى حجرة التقطيع. فبالة زجاجات البولي إيثيلين تيريفثالات، وحزمة الأغشية الرقيقة، وكتلة البلاستيك الكثيفة، كلها تتطلب متطلبات مختلفة للتغذية وثبات التقطيع.
تصل زجاجات البولي إيثيلين تيريفثالات (PET) المضغوطة على شكل كتلة مضغوطة تحتوي على زجاجات بأشكال مختلفة، وأغطية، وملصقات، وكميات متفاوتة من الهواء المحبوس. بعد فتحها، تكون الزجاجات خفيفة ولكنها ضخمة. تحتاج إلى حركة منتظمة باتجاه الدوار، بينما قد يؤدي الدفع المفرط إلى ضغط المادة وجعل التغذية غير منتظمة. يدعم دافع هيدروليكي حركة المادة إلى منطقة القطع بدلاً من الاعتماد على الجاذبية فقط. أما الأغشية السائبة فلها نمط معالجة مختلف. فهي خفيفة ومرنة، لذا يمكنها أن تنطوي على نفسها وتشغل حجمًا كبيرًا دون أن تحمل كتلة كبيرة. قد يحتوي المدخل الممتلئ ظاهريًا على كمية قليلة نسبيًا من البلاستيك من حيث الوزن. تمنح التغذية التدريجية الدوار فرصة أفضل لالتقاط الغشاء تدريجيًا. يمكن أن تزيد الاندفاعات المفاجئة من احتمالية الالتفاف أو التكتل أو التحميل غير المتساوي. الشكل المادي أهم من اسم البوليمر وحده. تظهر بالة الزجاجات على شكل كتلة مضغوطة وغير منتظمة بعد فتحها، بينما يتصرف الغشاء السائب بشكل أشبه بورقة متحركة أو حزمة. لذلك، قد يتطلب خط إنتاج يستقبل في الغالب زجاجات PET تحضيرًا مختلفًا للتغذية عن خط إنتاج يعالج الأغشية الزراعية أو أغشية التغليف أو مخلفات الإنتاج.
قد تنشأ كتل البلاستيك من قطع مصبوبة كبيرة، أو منتجات مرفوضة، أو مخلفات الإنتاج، أو كتل متراكمة. وتؤدي كثافتها إلى تركيز حمل القطع على الدوار. يجب أن تبقى المادة على اتصال بالشفرات لفترة كافية ليتم تقليل حجمها، بينما يجب أن يتحكم نظام التغذية في سرعة دخول كتلة كبيرة إلى الحجرة. أما الأغشية الرقيقة فتُشكل تحديًا معاكسًا في التعامل معها، إذ يمكنها أن تنحني بعيدًا عن الشفرات، وتتمدد بعد التقاطها، وتتجمع حول المواد المجاورة. ويساعد التغذية الثابتة والحركة المستمرة عبر الدوار على الحفاظ على تدفق أكثر انتظامًا للمواد. ولا يحل زيادة القوة وحدها مشكلة التعامل مع المواد لأن الأغشية المرنة تستجيب من خلال الطي والالتفاف بدلًا من الضغط البسيط. وتصف معلومات منتج SR900 التغذية الهيدروليكية التي تُعدّل سلوك الدفع وفقًا لظروف المواد المختلفة. كما تُحدد ترتيبًا للدوار على شكل حرف V وشفرات مزدوجة الحواف، بهدف تقليل تراكم المواد أثناء التشغيل. هذه أوصاف خاصة بالمنتج، لكنها تُوضح مبدأً هندسيًا أوسع: يعمل الدافع والدوار والشفرات والمنخل كنظام واحد للتعامل مع المواد. تُحدد القائمة فولاذ CrMoV عالي السبائك المقاوم للتآكل للشفرات الدوارة، وتصف تكوينات الشفرات المختلفة أو تركيبات المواد لتلبية احتياجات التطبيق. يجب أن يعكس اختيار الشفرات المادة الخام الفعلية. يمكن أن يؤدي استخدام طبقة رقيقة نظيفة أو بلاستيك ملوث أو كاشط إلى ظروف تآكل مختلفة. ينبغي مراعاة مزيج المواد والتلوث وحجم القطعة والإنتاج المستهدف معًا أثناء التقييم الفني.
تتحكم شاشة في القطع التي يمكنها مغادرة حجرة التقطيع. تبقى القطع الكبيرة في منطقة التقطيع حتى تمر عبر فتحات الشاشة، بينما تتحرك القطع الأصغر نحو مخرج التقطيع. يوفر هذا تغذية أكثر تحكمًا من السماح لكل قطعة مكسورة بالخروج فورًا. بالنسبة للغسيل، يساعد نطاق حجم أكثر اتساقًا على تحريك البلاستيك عبر الماء والاحتكاك ومعدات الفصل بمعدل أكثر ثباتًا. يمكن أن تتفاعل القطع الكبيرة جدًا بشكل غير متساوٍ مع تيار الغسيل، بينما يمكن أن تجعل المواد غير المنتظمة للغاية من الصعب تنظيم النقل والفصل. لا يزال أداء الغسيل يعتمد على التلوث وظروف المياه وتصميم المعدات ونوع البلاستيك، ولكن يمكن أن توفر آلة التقطيع شكلًا وحجمًا ابتدائيًا أكثر عملية. يُعد التحكم في الحجم مهمًا أيضًا قبل عملية التكوير. قد يمر البلاستيك المُجهز بعمليات تحبيب وغسيل وتجفيف وترشيح إضافية قبل الصهر والبثق. لذلك، تساهم آلة التقطيع في خطوة تقليل أولية بدلاً من تشكيل الحبيبات النهائية. تشير سلسلة SR900 إلى نطاق إخراج يتراوح بين 40 و100 مم يتم التحكم فيه بواسطة شاشات قابلة للاستبدال. يُعد هذا نطاق إخراج خشنًا نسبيًا للتقليل الأولي. يتم تحديد حجم الحبيبات النهائي لاحقًا بواسطة معدات التكوير. قد تتطلب خطوط إنتاج الزجاجات والأغشية والبلاستيك الصلب ظروفًا مختلفة في المراحل اللاحقة. عادةً ما تحافظ فتحة الغربال الأصغر على المواد في منطقة القطع لتقليل الحجم بشكل أكبر، بينما تسمح الفتحة الأكبر بمرور القطع الأكبر حجمًا في المراحل اللاحقة. يعتمد الاختيار العملي على مراحل الغسل والنقل والفرز أو التحبيب الثانوي اللاحقة. لا تُعد أصغر فتحة ممكنة بالضرورة الخيار الأمثل. توضح معلومات منتج SR900 تطبيقات البلاستيك وكتل البلاستيك، والتغذية الهيدروليكية، والغربال القابل للاستبدال، والتحكم في التفريغ من 40 إلى 100 مم. تتطلب سعة المعالجة وقوة المحرك وتكوين الخط بالكامل والنتائج التفصيلية الخاصة بكل مادة تأكيدًا على مستوى المشروع. تبدأ المناقشة الفنية المفيدة بمزيج المواد وحجم القطع الواردة والإنتاج المستهدف ومتطلبات المعدات اللاحقة.
في خط إعادة تدوير البلاستيك، تقوم آلة التقطيع أحادية المحور عادةً بتقليل حجم النفايات البلاستيكية الكبيرة وغير المتجانسة في المرحلة الأولى. تختلف زجاجات البولي إيثيلين تيريفثالات (PET) والكتل البلاستيكية الكثيفة والأغلفة الرقيقة في طريقة عملها، لذا فإن التحكم في التغذية وتكوين القطع مهمان إلى جانب عملية القطع الأساسية. تُهيئ آلة التقطيع المواد للغسل والفرز والتحبيب والتكوّر، بينما تُنتج عملية التكوّر حبيبات البلاستيك المعاد تدويرها. يُساعد فهم دور هذه الآلة في سلسلة العمليات على تحديد موقعها في النظام والمعلومات التقنية المهمة عند تقييم نظام إعادة تدوير البلاستيك.

أ: تقوم آلة التقطيع أحادية المحور بتقليل حجم المواد البلاستيكية في المرحلة الأولى عن طريق تكسير البلاستيك الضخم، مثل زجاجات البولي إيثيلين تيريفثالات (PET) وكتل البلاستيك ومواد الأغشية المختارة، إلى قطع أصغر يسهل نقلها وإدخالها في مراحل الغسيل والفرز والتحبيب أو غيرها من مراحل إعادة التدوير. وتتمثل مهمتها الرئيسية في تحضير المواد قبل تشكيل الحبيبات.
أ: يقلل التقطيع من حجم وشكل النفايات البلاستيكية الواردة، مما يوفر تغذية أسهل للناقلات والمعدات اللاحقة. يمكن للقطع الأصغر والأكثر تجانسًا أن تمر عبر مراحل الغسيل والتحضير اللاحقة بمعدل أكثر ثباتًا، حيث يتم تحديد الحجم المناسب بناءً على نوع البلاستيك ومتطلبات المعدات اللاحقة.
أ: التقطيع هو عملية تقطيع ميكانيكية تُحوّل القطع البلاستيكية الكبيرة إلى قطع أصغر. أما التكوير فهو عملية حرارية وتشكيلية لاحقة تُنتج حبيبات متجانسة بعد عمليات تحضيرية مثل الفرز والغسل والتجفيف، وغالبًا ما تُضاف إليها عمليات تكوير أخرى. تخدم هاتان العمليتان مراحل مختلفة من سلسلة إعادة التدوير.
البلاستيك - البيئة - المفوضية الأوروبية
أساسيات إعادة التدوير وفوائدها - وكالة حماية البيئة الأمريكية